На рынке пластиковых окон нередко можно услышать фразу: «Мы работаем на том же профиле, что и крупные заводы». Покупателю кажется, что если название профиля одинаковое, то и итоговое окно будет одинаковым. На практике это не так. Один и тот же профиль в руках профессионального завода и в условиях кустарной сборки может дать два абсолютно разных результата — по геометрии, герметичности, сроку службы и поведению зимой.
Причина кроется в тонких настройках оборудования и технологической дисциплине, которые для конечного клиента остаются невидимыми. Разберём, почему профиль — это только половина качества окна, а вторая половина рождается именно на заводской линии.
Температурный режим сварки: десятые доли градусов решают всё
ПВХ-профиль сваривается при определённой температуре, и любое отклонение — даже на 3–5 градусов — меняет качество шва.
• Недогрев приводит к хрупкости, микротрещинам и слабой герметичности.
• Перегрев вызывает перетекание материала, потерю геометрии и образование внутренних напряжений.
Профессиональное оборудование настраивается под конкретную партию профиля, влажность и температуру в цехе. Малые сборщики работают на стандартных настройках, которые часто не совпадают с реальными параметрами материала. В итоге два окна из «одного профиля» ведут себя по-разному: одно служит десятилетия, другое начинает скрипеть и продувать через пару сезонов.
Подрезка углов и зачистка шва: точность влияет на геометрию
Перед сваркой профили обрабатываются на углорезных станках. Качество реза определяет, насколько плотно части профиля соединятся.
Если угол срезан даже на полградуса неверно, створка теряет геометрию:
• появляются «переезды» фурнитуры,
• створка начинает цепляться,
• уплотнитель не прилегает равномерно.
На заводах уголорезные комплексы калибруют ежедневно, а иногда и перед каждой сменой. В небольших мастерских такие операции выполняются «на глаз» или раз в месяц, что гарантированно даёт разницу в качестве.
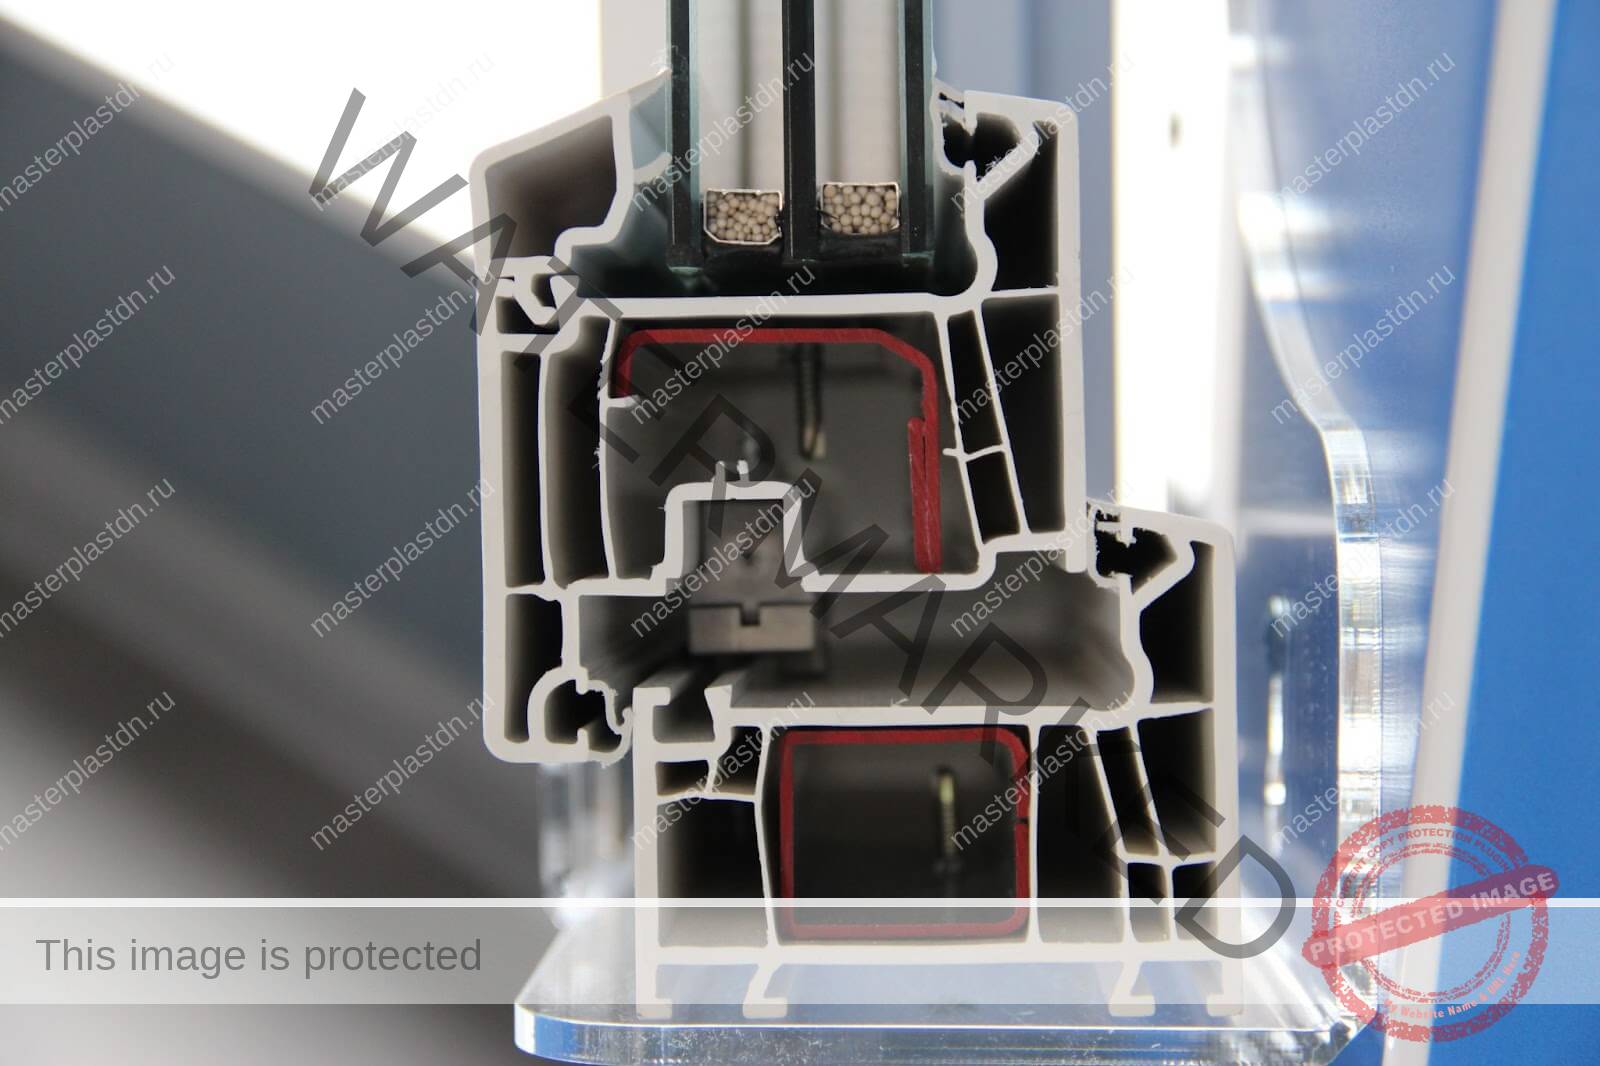
Армирование: сталь может быть одинаковой, а окны — нет
Производители профиля допускают широкий диапазон армирования. Но как армируют профиль на разных производствах — совсем другая история.
Ключевые ошибки кустарных сборок:
• слишком тонкий металл,
• отсутствие устойчивых форм армирующего профиля,
• неверная длина саморезов,
• редкий шаг крепления.
На заводских линиях армирование проходит по строгому регламенту: толщина, тип стали, способ крепления, вплоть до момента, когда в резьбу закручивается винт. Из-за этого заводское окно сохраняет геометрию, а кустарное может повести при перепадах температуры.
Прижим фурнитуры: сила давления регулируется оборудованием
Даже дорогая фурнитура будет работать плохо, если створка собрана с неправильным усилием прижима.
• Слабый прижим — продувание, шум, выпадение точки росы на уплотнителе.
• Сильный прижим — быстрый износ механизмов и деформация створки.
На заводах существуют автоматизированные шаблоны-кондукторы, которые контролируют правильное расположение фурнитуры. В кустарных условиях сборщики ориентируются по собственному опыту, который не всегда достаточен для стабильного результата.
Герметичность стеклопакета зависит не только от завода-изготовителя стеклопакетов
Даже идеальный стеклопакет работает плохо, если неправильно установлены штапики, нет компенсационных зазоров или нарушена геометрия посадочного места. На заводских линиях стеклопакеты устанавливаются под контролем датчиков давления и с использованием калиброванных подкладок.
В кустарных цехах стеклопакет нередко «вдавливают» вручную, и он начинает давить на профиль — отсюда микротрещины, выдувание газа, запотевание камеры и снижение теплоэффективности.
Преимущества заказа окон у завода «Мастерпласт»
Завод «Мастерпласт» использует строго настроенные линии, где каждый этап — от резки до установки стеклопакета — регулируется оборудованием, а не человеческим фактором. Температура сварки, прижим фурнитуры, усилие вдавливания уплотнителей, точность реза — всё это контролируется системой автоматизации, что исключает ошибки, характерные для мелких производств. Армирование выполняется по заводскому регламенту, а геометрия проверяется на каждом этапе. Благодаря этому окна сохраняют форму, герметичность и стабильную работу фурнитуры десятилетиями. Заказывая окна у «Мастерпласт», клиент получает не просто профиль известной марки, а изделие, прошедшее технологическую дисциплину, которая и делает окно тёплым, тихим и долговечным.
Итог: профиль — это только начало
Когда два окна собираются на разных производствах, но из одинакового профиля, они похожи только внешне. Внутри же — это разные изделия.
Качество зависит от:
• точности станков и их калибровки,
• режима сварки,
• армирования,
• настройки фурнитуры,
• сборочной дисциплины,
• контроля качества.
Именно поэтому важно выбирать не просто марку профиля, а завод, который умеет превращать этот профиль в долговечное окно.